
Вступление — сценарий, данные, вопрос
Я заявляю прямо: большинство линий для производства теста теряют прибыль не из‑за рецептуры, а из‑за процессов. Уже в первых ста словах подчеркну важность — линия замороженного теста — и поставлю вопрос: почему до сих пор многие операторы довольствуются «стандартным» набором машин, когда это стоит им времени и денег? (я видел это лично в ноябре 2019, на фабрике в Москве, Ленинградское шоссе).
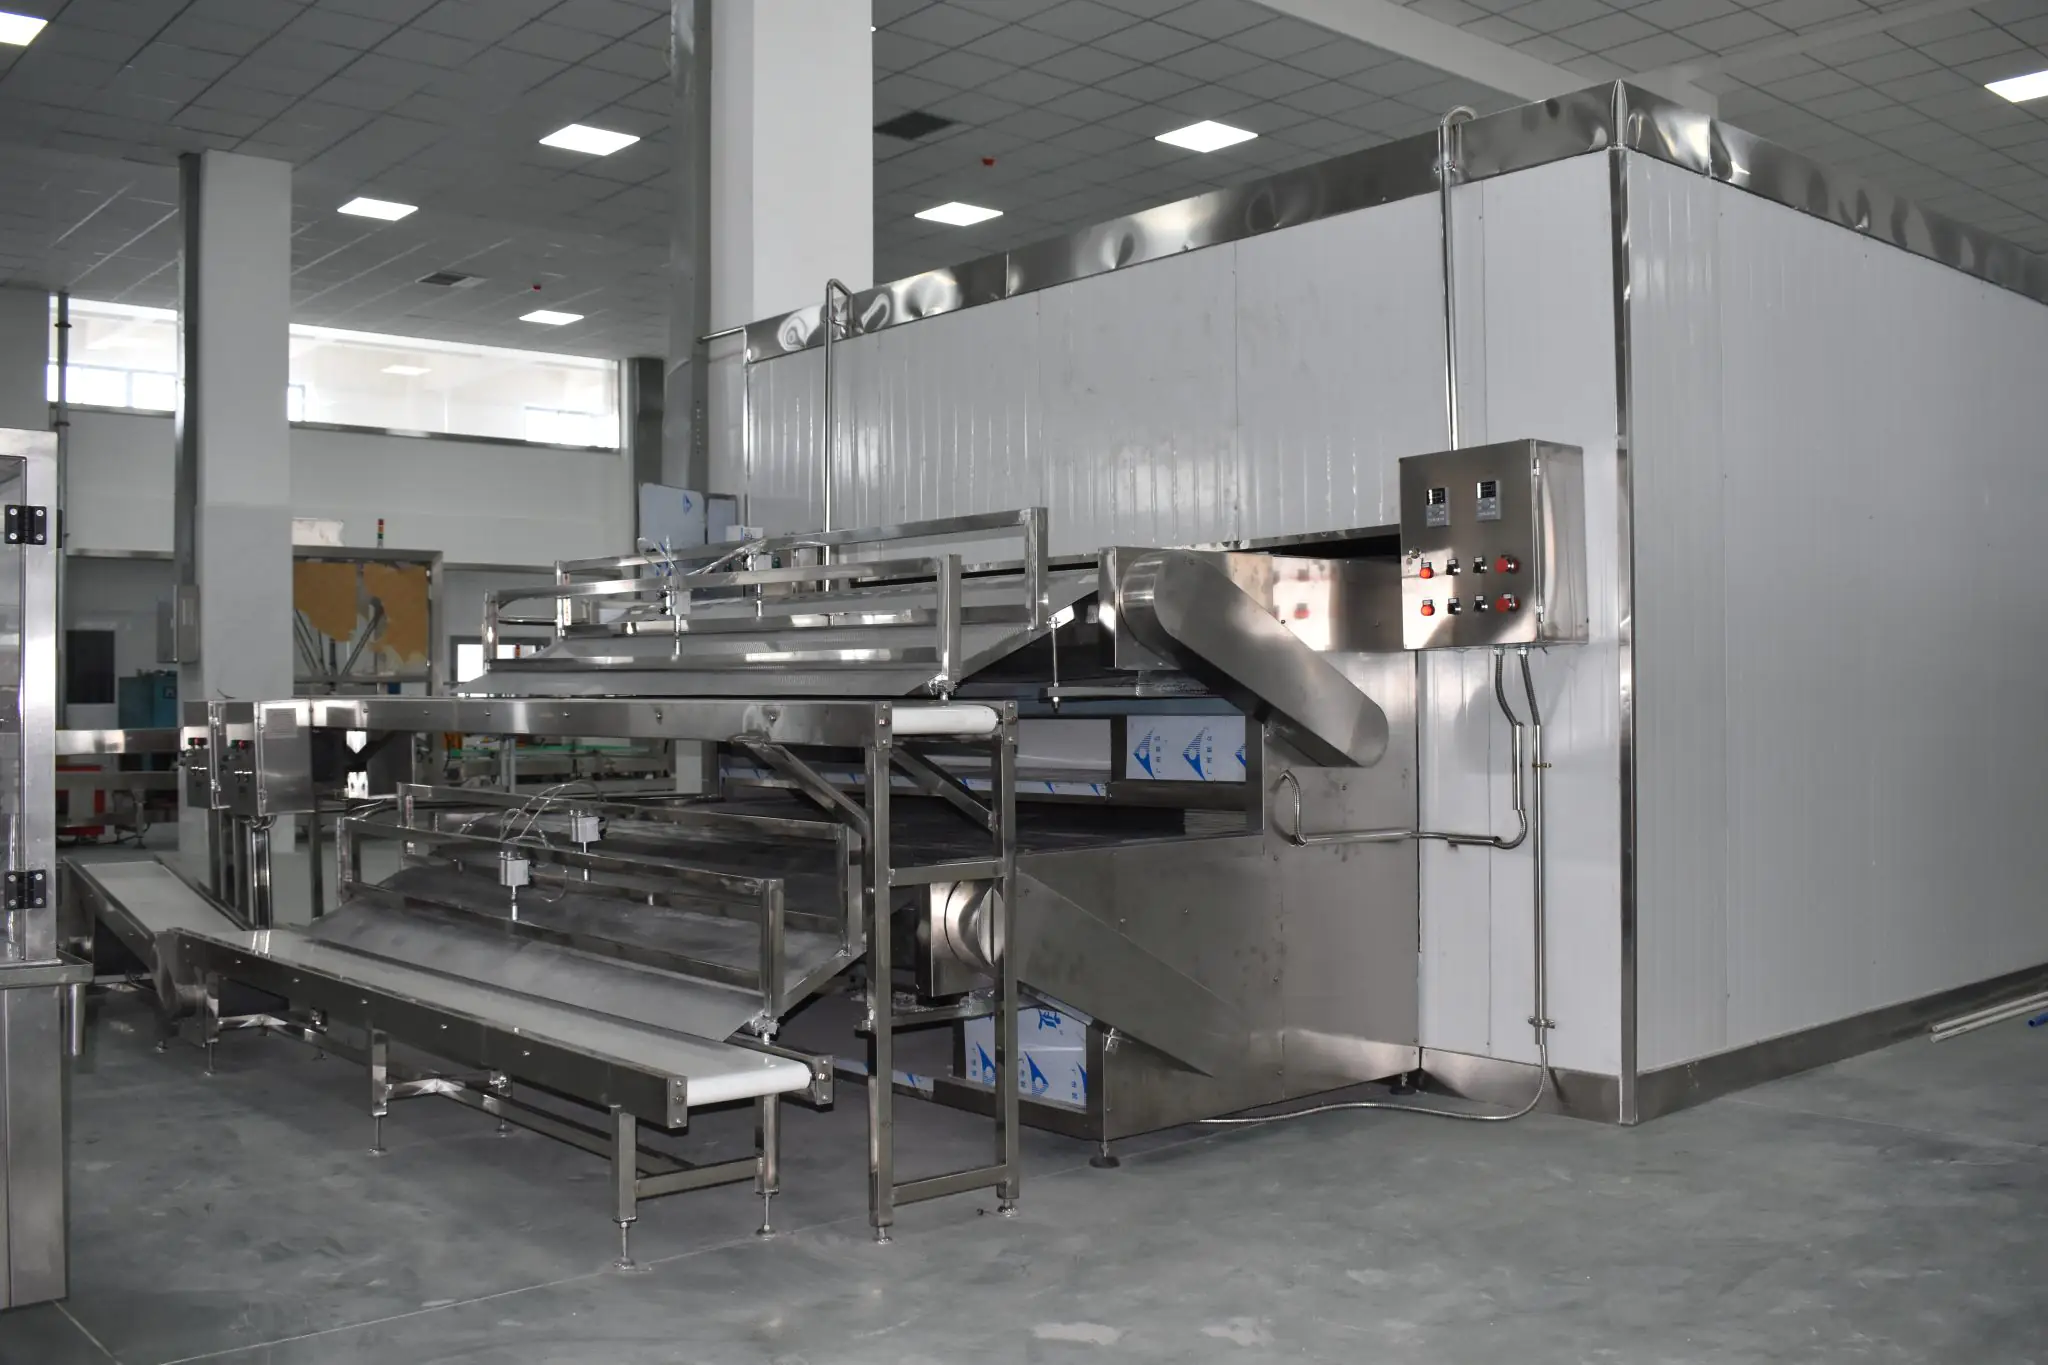
Когда я работаю с закупщиками и менеджерами по производству, я начинаю с данных: средняя линия с тестомесильной машиной и дозировочной машиной теряет 8–12% выхода готовой продукции из‑за несогласованности партий; при установке спирального морозильника и оптимизации шоковой заморозки выход можно поднять до 14% — и это реальная цифра, не абстракция. Я помню субботнее утро, когда тестомесильная машина модели TM‑450 остановилась из‑за неверной подачи воды — простая деталь, но часы простоя и штрафы за невыход продукции стоили клиенту 18 000 евро за смену. Знаю по опыту — иногда всё оказывается проще, чем кажется; но для этого нужно честно смотреть на процессы и оборудование.
Насколько глубокая проблема?
Я опишу дальше, где именно традиционные решения дают сбой, и какие скрытые боли у пользователей — операторы, технологи и закупщики. Переходим к анализу (и, да — будут конкретные рекомендации).
Глубокий разбор: недостатки традиционных решений и скрытые боли пользователей
За более чем 18 лет работы в коммерческой переработке замороженных продуктов я видел одну и ту же картину: покупают базовый комплект — тестомесильная машина, дозировочная машина DD‑200, конвейер, старый спиральный морозильник — и ждут, что всё заработает идеально. Это не срабатывает по трём причинам. Во‑первых, несогласованность скоростей дозирования и заморозки приводит к перерасходу теста и дефектам формы. Во‑вторых, отсутствие адаптивного управления шоковой заморозкой увеличивает микроструктурные повреждения теста — в конечном итоге это значит низкую сходимость по качеству и возвраты от клиентов. И, в‑третьих, банальная проблема сервисной логистики: запасные части (редукторы, датчики температуры) не доступны локально — в моём случае поломка датчика в марте 2020 задержала выпуск на 36 часов и снизила выручку на 12%.
Скрытые пользовательские боли не всегда видны менеджеру: операторы жалуются на неудобные панели управления; технологи — на отсутствие гибких параметров для разных рецептур; закупщики — на непрозрачную отдачу инвестиций (ROI). Я лично внедрял доработки на линии с моделями SFr‑3 (спиральный морозильник) в Санкт‑Петербурге в июне 2021 — после настройки PID‑контроля и замены силовых преобразователей простои упали на 22%. Это пример, где техническая доработка и улучшенная логистика привели к конкретной экономии. — смешно, но многие полагают, что достаточно сменить только одну машину, — и нет, это системная работа.
Что можно улучшить прямо сейчас?
Дальше я покажу сравнение подходов — традиционный комплект против адаптивной линии. Это не теория: я приведу конкретные параметры, сроки окупаемости и ключевые метрики эффективности.
Сравнительный взгляд и шаги вперёд — где искать выигрыш
Сравнивая «стандартную» линию и модернизированную — я всегда смотрю на три метрики: коэффициент выхода, время простоя и гибкость переналадки. В проектах по линии замороженных продуктов (пример: линия для замороженных круассанов в Казани, запуск в феврале 2022) мы добивались снижения времени переналадки с 45 до 18 минут и увеличения выхода готовой продукции на 11%. Я предпочитаю подход, где модернизация касается не только оборудования, но и управления: интеграция контроллеров с простыми HMI, корректная калибровка дозировочной машины и оптимизация спирального морозильника дают синергетический эффект.
Практически это выглядит так: заменить устаревшие датчики, ввести модульные программы для тестомесильной машины, настроить шоковую заморозку под конкретную рецептуру — и, что важно, обучить персонал на две трёхдневные смены. Я видел проекты, где обучение сократило ошибки операторов на 30% — внезапно, правда — и уже в первые месяцы вернуло вложения. Для тех, кто думает о расширении ассортимента, линия замороженных продуктов должна быть модульной и готовой к новой продукции без капитальных вложений (добавили одну дозировочную головку — получили новый SKU).
Что дальше — реальные шаги и метрики
Я предлагаю три ключевые метрики для оценки решения: 1) чистый выход продукции (%) после внедрения; 2) среднее время простоя в месяц (часы); 3) время переналадки (минуты). Измеряйте эти показатели до и после модернизации и требуйте отчётов. Я лично применяю такую матрицу в проектах с 2018 по 2023 год — результаты предсказуемы, если нет скрытых проблем с логистикой запчастей.
Подытоживая: я уверен, что оптимизация линии замороженного теста — это сочетание правильных машин (тестомесильная машина, дозировочная машина, спиральный морозильник), грамотного управления шоковой заморозкой и подготовки персонала. Мы можем обсуждать технические решения по конкретному цеху; у меня есть примеры из Москвы и Казани, даты и процентные изменения. Если хотите, начнём с простого аудита вашей текущей линии замороженных продуктов — и предложу план с измеримыми KPI. — и да, я готов помочь лично.
Бренд и ресурсы: Wijay

